一条缎带是怎么出厂的:从原料到包装的七个质检关口
一条缎带是怎么出厂的:从原料到包装的七个质检关口
买过缎带的人都有一种经历:样品很好,大货到手发现颜色偏了,或者宽度不统一,或者裁口起毛特别严重。问供应商,说"质检合格才发货的"。那这个质检是怎么做的?合格标准是什么?
这篇文章从美丝达自己工厂的实际生产流程出发,把出厂前经过的七个质检关口说清楚。不是给大家灌输工厂有多专业,而是让采购方知道,一个正经做质量的工厂,哪些关口是不能跳过的。
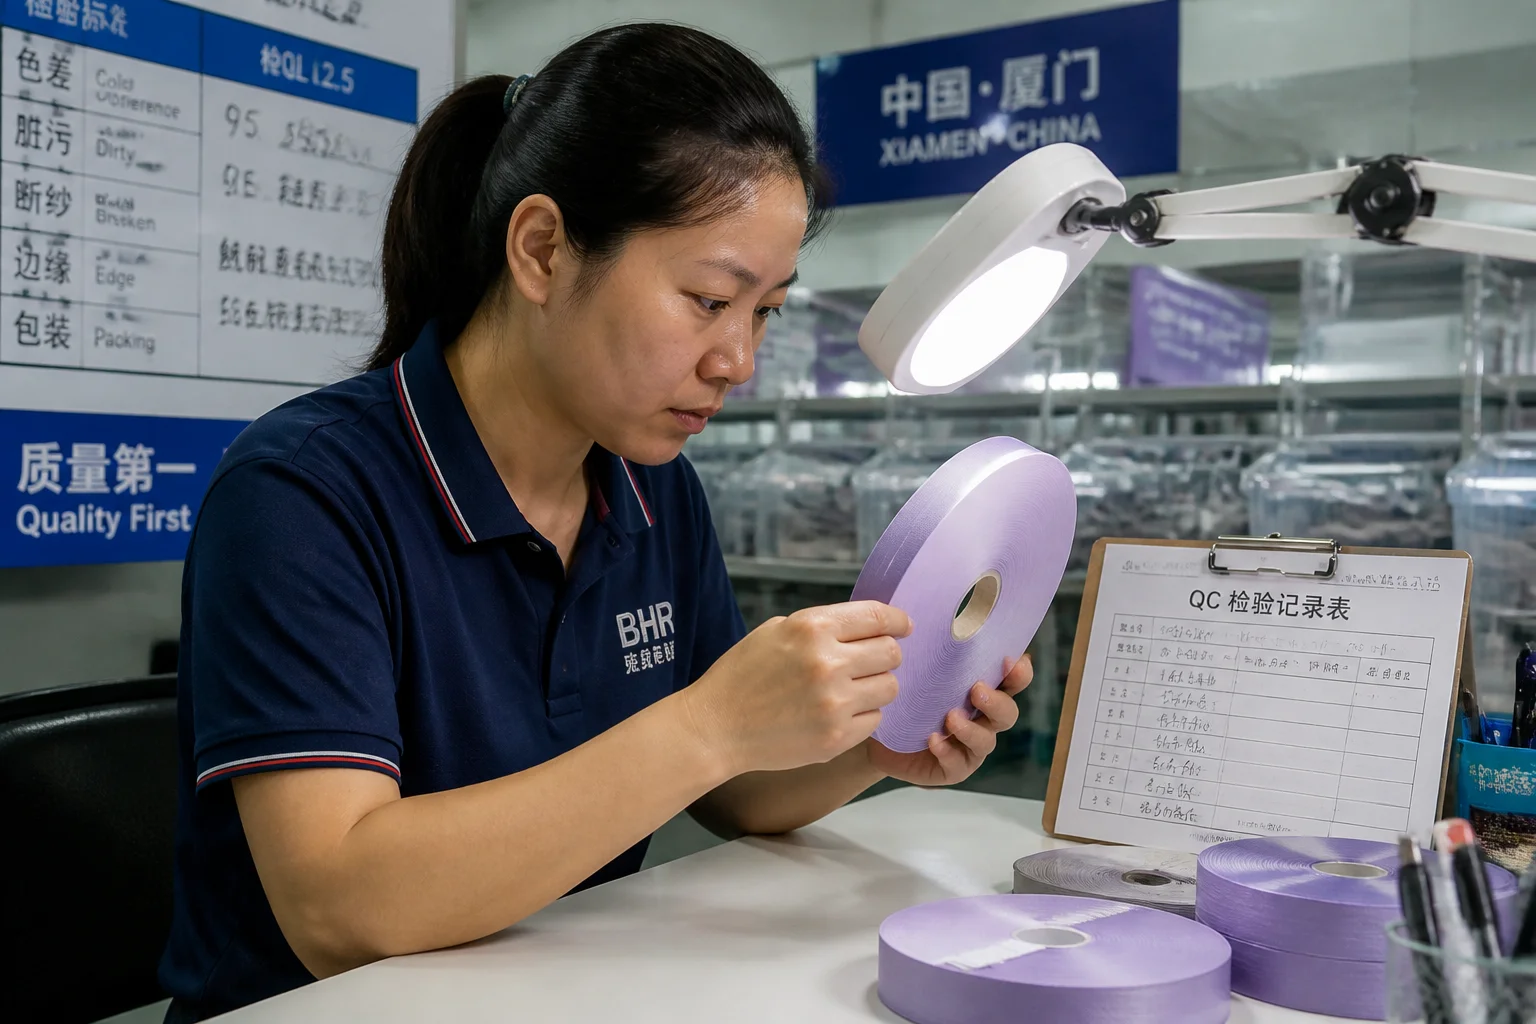
第一关:原料进场
纱线是缎带的基础,这关出问题,后面没法靠工艺弥补。进场时主要查三件事:
- 克重核对:用精度0.01g的电子秤称取定长纱线,换算克重,核对是否与采购规格一致。纱线克重偏低意味着织出来的缎带克重也会低,客户收到货时手感就会轻薄。
- 色差检查:同批次纱线在灯箱下对比,看批内色差是否超过允许范围。纱线色差到了织机上会被放大——一条缎带上如果有几根纱颜色偏,就会出现条纹或者局部色花。
- 强力抽检:随机取样做拉伸测试,看断裂强力是否达标。强力不足的纱线在织造张力下容易断头,影响生产效率,更影响成品强度。
不合格的纱线当场标注、隔离,不进入生产线。这听起来简单,但很多工厂的原料检验只是走形式——真正做到隔离和追溯的,才算有效。
第二关:织造前张力校准
这关没有文件,只有经验——但它对成品宽度的影响比任何其他环节都直接。
织机的经纱张力由张力轴和送经装置控制,标准参数是固定的,但每批纱线的实际弹性系数会有细微差别。厂里的资深操作工,通常会在正式开机前,手动拉几根纱感受一下当天这批纱的"手感",然后微调张力参数。
张力偏高,缎带偏窄;张力偏低,缎带偏宽、边缘不整齐。宽度误差超过±1mm,在自动包装设备上运行时就会出问题——跑偏、打结、或者机器报警停线。
这类隐性知识很难写进操作手册,它靠的是每天开机时工人和机器之间形成的那种默契。这也是为什么同款设备、同款原料,不同工厂出来的产品宽度一致性会有明显差距。
第三关:坯布下机检验
坯布(未染色、未整理的原始织物)下机后,进入染色之前,要完成一次系统性检验:
- 宽度:每隔1米取点测量,记录最大值和最小值,计算偏差范围
- 克重:裁取10cm×10cm样块称重换算
- 疵点:在检验台(通常是透光台或斜照光台)上对整卷坯布目视检验,标记织入杂质、断纬、跳花、边缘缺陷等
有疵点的段落会被标记,染色后如果疵点没有被掩盖(有些轻微的织疵在染色后不明显),会在成品裁卷时剪掉,不进入正常发货卷。
第四关:染色后对色
这是客户投诉最集中的环节,也是品控重点。
染色完成后,取样在标准光源灯箱内与客户确认的标准色(通常是Pantone色卡或客户提供的标准样)进行目视比对。同时用分光测色仪测量ΔE值,通常要求ΔE≤1.5(部分高要求客户要求ΔE≤1.0)。
超标的批次需要返染或调色,重新检验后才能进入下一工序。这个过程有时要经历2–3轮才能达标,这也是为什么告知采购方"如果颜色要求严格,打样周期会延长"的原因——不是工厂在拖时间,是对色本来就需要时间。
第五关:后整理检验
大多数缎带都要经过热定型整理,使缎带平整、增加硬挺度、稳定宽度。整理过后,主要检查两项:
- 硬挺度(手感):用手弯折缎带,感受是否达到要求的挺括程度。过软则整理不足,折叠后容易起皱;过硬则整理过度,成品发脆。
- 尺寸缩率:整理前后各取一段固定长度,测量热处理后的收缩量,确保缩率在允许范围内(通常≤2%)。超出范围意味着客户收到货后,如果产品再次接触热源或蒸汽,会有二次收缩风险。
第六关:成品裁卷检验
这道工序决定了每卷交付给客户的产品实际状态。裁卷机按设定长度(通常25m或50m一卷)切割、收卷、裁口。检验要点:
- 卷长:每隔若干卷抽取一卷用测长仪核对实际长度,误差通常要求在±0.5%以内
- 裁口处理:裁口应平整,热切或涂胶处理应确保端面不起毛
- 外观:成卷后目视检查表面是否有明显折痕、污点、色花
第七关:出货前抽检
这是质检流程的最后一道闸门。按AQL标准(通常外观类产品使用AQL 2.5,检验水平II),从成品库中随机抽取规定数量的卷数,进行外观和尺寸的全面检验。
除了外观和尺寸,出货前还要核对以下内容:
- 装箱单与实物一致(颜色、规格、数量)
- 条形码/标签与订单规格一致
- 如有认证要求(如GRS),核对Transaction Certificate是否与本批次产品匹配
抽检不合格则整批返检或返工,合格后才正式放行出货。
常见问题
缎带生产的主要质检环节有哪些?
七个核心关口:原料进场检验、织造前张力校准、坯布下机检验、染色后对色、后整理检验、成品裁卷检验、出货前抽检。每个关口都有具体的接受标准,不达标不进入下一工序。
缎带颜色不准是什么阶段出的问题?
主要在染色阶段(大货色与标准色不符)和整理阶段(热定型温度影响色光)。染色后的灯箱对色是最关键节点,色差ΔE>1.5需返染。
缎带织造时为什么要特别控制张力?
张力直接影响成品宽度一致性。张力高则偏窄,低则偏宽。每批纱线弹性略有差异,资深操作工开机前需手动微调张力参数,这是机器自动化无法完全替代的隐性知识。
出货前抽检比例一般是多少?
通常按AQL 2.5、检验水平II执行。5000卷订单约抽检200卷,允许不良品上限10件,超出则整批返检。有认证要求的订单还需核对证书与实物一致性。
如何判断一个缎带供应商的质检体系是否健全?
五个判断维度:是否有近期第三方检测报告;是否有明确的不良品处理流程;检验区设备(灯箱、卡尺、克重秤)是否齐全;样品与大货色差是否一致;出货前是否有独立QC人员签字确认。
- Polypropylene ribbon and bow
- Poly ribbon spool
- Poly ribbon egg
- Poly star bow
- Poly pull bow
- Polypropylene fountain bow
- Ribbon Bow
- Gift Ribbon Bow
- Packaging Ribbon Bow
- Ribbon For Bows
- Garment Ribbon Bow
- Satin Ribbon Bow
- Bottle Ribbon bow